

Mukugadzirwa kwemazuva ano kwakanyatsojeka, theSimba rekuchengetedza welding muchinarave dombo repakona rekugadzira zvinhu zvemotokari, zvikamu zvemagetsi, ne-simbi dzisina simbi. Mabhenefiti ayo ekutanga anosanganisira ipfupi nguva dzekuburitsa (kazhinji 3ms kusvika 15ms) uye kushoma kukanganisa pane gidhi remagetsi.
Nekudaro, vagadziri vazhinji vanonetsekana nekusaenderana weld simba kana "inotonhora welds" panguva yekugadzira. Idzi nyaya hadzingo wedzera zvirafu mazinga asiwo dzinounza njodzi dzakakura dzekuchengetedza. Ichi chinyorwa chinopa tekinoroji yakadzika kunyura mune midzi inokonzeresa isina simba welds uye inopa quantifiable optimization mazano uye kutungamira kwekutenga.
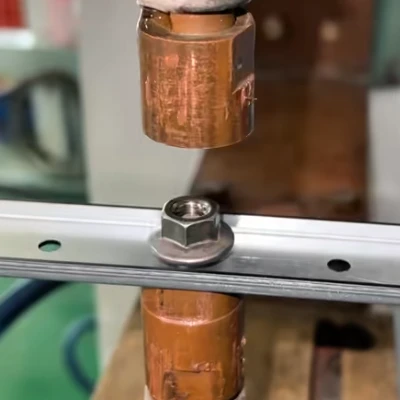
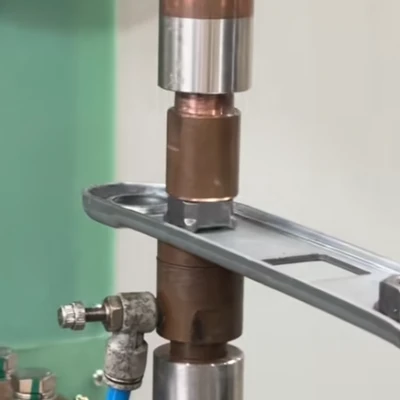
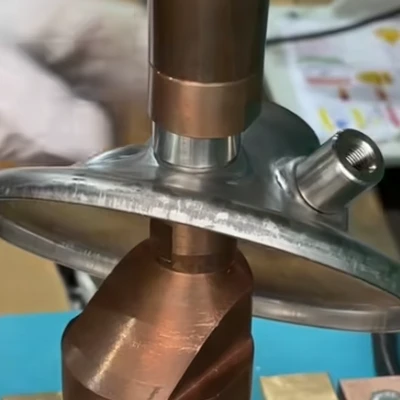
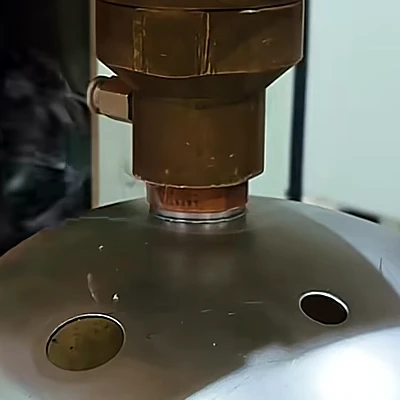
4 Unyanzvi Zvikonzero Kuseri Kweutera Welds
1. Kusaenzana pakati peWelding Energy uye Parameters
Kuburitswa kwesimba kweEnergy storage welding machine kunotevera fomula chaiyo $E=\\frac{1}{2}CU^2$ (apo E iri simba, C inogonesa, uye U iri kuchaja voltage). Vazhinji vashandisi vanovimba chete ne intuition kugadzirisa voltage uku vachiregeredza kuenderana kwekubuda kwesimba. Kana iyo voltage yakadzikira zvakanyanya, iyo inokonzeresa Joule kupisa haina kukwana kunyungudutsa simbi, zvichitungamira kune "inotonhora weld."
Sezvineiwo, simba rakawandisa rinokonzeresa kudzingwa kwesimbi (spatter), kugadzira voids mukati me weld nugget. Mitemo yeindasitiri inoratidza kuti kuchinjika kwevoltige kuitira kunyatsoita mutete{{1}kunama plate welding kunofanira kuchengetedzwa mukati me ±1% kudzivirira kushanduka kunotyisa mukuperera.
2. Pressure Mechanism "Followability" uye Numerical Errors
Simba rekuchengetedza welding rinosanganisira kubuda kunoputika kwenguva pfupi, izvo zvinoda kutevedzwa kwakasarudzika kubva kune welding musoro wekumanikidza meshini. Kana paine yakawandisa cylinder friction kana high mechanical inertia, kumanikidzwa hakugoni kushandiswa pakarepo sezvo simbi inonyunguduka. Iyi lag inogadzira arc pane weld interface, zvichikonzera "kuputika" kana porous mukati mezvimiro.
Kazhinji, kudzvanywa kwewelding yezvikamu zvidiki chaizvo zvinofanirwa kuiswa pakati pe500N ne1200N, nepo zvimiro zvakakura zvingada kupfuura 2000N. Kuwedzeredza kudzvinyirira kunoderedza kupikisa kubata zvakanyanya, zvichikonzera kupisa kusina kukwana, nepo kusakwana kudzvinyirira kunokonzera kupisa kwenzvimbo nekuda kwekupikisa kwakanyanya.
3. "Sub-optimal" Electrode Condition
Maelectrodes anoshanda semakondukita emagetsi nematurusi ekutakurisa zvinhu-. Nekufamba kwenguva, maelectrodes anogadzira oxide layer kana kuita deformation yepurasitiki (inowanzozivikanwa se "mushrooming"), izvo zvinoita kuti density iripo kudzikire.
Semuyenzaniso, kana electrode tip dhayamita yakawedzera kubva 5mm kusvika 6mm, nzvimbo yekubata inokura ne44%, zvinobudirira kuderedza density yazvino neinenge chikamu chimwe muzvitatu.
Nyanzvi dzinokurudzira kushandisa Chromium Zirconium Mhangura (CuCrZr) kana Beryllium Copper uye kuita yakamisikidzwa resurfacing ose 500 kusvika 1,000 welds kuchengetedza peak conductivity.
4. Microscopic Surface Kusvibiswa
Simba rekuchengetedza welding inotarisisa zvakanyanya kune mamiriro epamusoro eiyo workpiece. Chikero, ngura-anodzivisa maoiri, kana puratifomu isina kuenzana inogona kushandura zvakanyanya kusawirirana. Mumhangura-ku{4}}aruminiyamu welding, semuenzaniso, kumira kwefirimu reoxide kwakakwira zvakanyanya kupfuura kwesimbi yepasi.
Pasina ultrasonic kuchenesa kana kemikari etching, kupisa kunotarisa pamusoro pepamusoro pane iyo yakakosha ye nugget. Izvi zvinogadzira "surface bond" inonyengera apo mukati kunoramba kusina{1}}kunyunguduka, kusingadzivisiki kutadza kudhonza-tebhu kana bvunzo dzekugera.
Kumisikidza Maitiro eKuwedzera Weld Simba
1. Precision Calibration: Kugadzira Dynamic Parameter Library
Vagadziri vanofanirwa kumisa akamisikidzwa paramende matrices zvichienderana nehupamhi hwezvinhu uye rudzi. Tafura inotevera inopa hwaro hwezvinhu zvakajairika; izvi zvinofanirwa kuve zvakanaka-zvakarongwa zvichibva pakudhonza{2}}zvacho zvabuda mubvunzo:
| Material Type | Ukobvu (mm) | Kuchaja Voltage (V) | Welding Pressure (N) | Inotarisirwa Kudhonza Simba (kN) |
| Yakaderera Carbon Steel | 1.0 + 1.0 | 180 - 240 | 1200 - 1500 | > 3.5 |
| Simbi isina ngura | 0.8 + 0.8 | 150 - 200 | 1000 - 1300 | > 4.0 |
|
Brass Components |
0.5 + 0.5 | 280 - 350 | 600 - 900 | > 1.2 |
2. Maintenance and Upgrades: Routine "Checkups" yeCapacitors uye Electrodes.
Iyo capacitor ndiyo "moyo" weEnergy kuchengetedza welding muchina. Yakaderera-macapacitor emhando yepamusoro anogona kutambura nekuora kwecapacitance mushure menguva refu-kushandiswa kwefrequency. Izvi zvinoreva kuti kunyange kana kugadzika kwemagetsi kukaramba kusina kuchinjwa, simba chairo rinobuda rakaderera.
Isu tinokurudzira kuongororwa kwekota nehunyanzvi capacitance mita; kana kuora kunopfuura 10% yezita rezita, iyo capacitor inofanira kuchinjwa pakarepo. Pamusoro pezvo, kuchengetedza irogi rinosimudzira rema electrode rinoita kuti rirambe richidzvinyirirwa pamapoinzi ese weld.
Zvinonyanya kukosha pakusarudza High-Zvishandiso zvekushanda
Kana uri mumusika wemidziyo mitsva pari zvino, zvinhu zvitatu izvi zvinokubatsira kuona-muchina wekugadzira welding wezvemhando yepamusoro chaiwo:
- Component Provenance:Koshesa michina yakashongedzerwa nemhando yepamusoro-inoburitsa mavhavha evhavha kubva kumhando dzinozivikanwa (semuenzaniso, Nippon Chemi-Con, Rubycon). Izvi zvinowanzopa hupenyu hwemamiriyoni ematenderedzwa, anodarika zvakajairwa maindasitiri capacitors.
- Digital Control Sophistication:Michina yepamusoro-yekupedzisira inofanira kuva nemichina yekuchaja nguva dzose{{1}ikozvino uye yakavharwa{2}}muripo wemagetsi e loop. Kunyangwe kana gidhi remagetsi refekitori richichinja mukati memaawa epamusoro, sisitimu yekudzora inofanirwa kugadzirisa otomatiki nguva yekuchaja kuti ive nechokwadi chekuenderana kwesimba pakubuda kwese.
- Kurongeka kwePressure Mechanism:Tarisa uone kana mucheki achishandisa masisirindi epasi{{0}kukweshana kana servo-driven pressure systems. Kutevedzwa kwepamusoro kunoderedza spatter uye zvinoita kuti pave nekatsetseka, aesthetic weld surface-yakakosha pakutengesa kunze-giredhi chaiyo hardware.
Mhedziso
Kugadzirisa nyaya yemagetsi asina kusimba mumushini weEnergy kuchengetedza welding kunoda zvinopfuura "kukurumidza kugadzirisa" kana kusarudzika kugadzirisa. Nekushandisa sainzi parameter calibration, gadziriro yakasimba, uye kuongorora hutano hwemidziyo nguva nenguva, vagadziri vanogona kugadzira yakavharika{1}}loop quality control system.
Izvi hazvingokwidziri kukwikwidza kwemusika chete asi zvakare zvinoderedza mitengo yese yekugadzira mukufamba kwenguva. Nekunetsa kwemetallurgical, zvinokurudzirwa kubvunza vatengesi vane ISO zvitupa uye vane ruzivo rwakakura rweindasitiri yekugadzira yakagadziridzwa welding process mhinduro.


